เครื่องควบคุมก๊าซอะเซทิลีน AR-02 เป็นอุปกรณ์ควบคุมแรงดันที่ออกแบบมาเพื่อใช้กับก๊าซอะเซทิลีน เพื่อ...
See Details
 เครื่องยนต์
การตั้งค่าตัวควบคุมคบเพลิงอะเซทิลีน: คู่มือแรงดันใช้งานเพื่อการตัดอย่างปลอดภัย
ข่าวอุตสาหกรรม-ถามช่างเชื่อมห้าคนว่าพวกเขาตั้งค่าตัวควบคุมอะเซทิลีนอย่างไร และคุณจะได้คำตอบที่แตกต่างกันเล็กน้อยห้าคำตอบ แต่หน้าต่างที่ปลอดภัยนั้นแคบกว่าที่คนส่วนใหญ่คาดหวัง อะเซทิลีนเป็นก๊าซเชื้อเพลิงที่ไม่เสถียรเมื่อถูกอัดแรงเกินไป ดังนั้นด้านการส่งของตัวควบคุมอะเซทิลีนจึงถูกจงใจให้อยู่ในระดับต่ำ ในทางปฏิบัติหมายความว่าอย่าตั้งค่าแรงดันในการทำงานเกิน 15 psi (1 บาร์) ไม่ว่าคุณกำลังใช้คบเพลิงขนาดใดก็ตาม
ทุกสิ่งทุกอย่างในการตั้งค่าเป็นไปตามกฎข้อเดียว ด้านล่างนี้เราจะดูว่าเกจแต่ละอันบอกอะไรคุณได้บ้าง ความกดดันในการทำงานที่เหมาะกับปลายการตัดทั่วไป ลำดับการทำงานที่ถูกต้องเมื่อสตาร์ทเครื่อง และพฤติกรรมเล็กๆ น้อยๆ ที่ทำให้เปลวไฟคงที่ตลอดบ่าย นี่คือบันทึกที่เราแชร์กับลูกค้าทุกสัปดาห์ที่โรงงานเครื่องเชื่อมมิเตอร์ Yuyao Hualong ซึ่งเราได้สร้างตัวควบคุมแรงดันมาตั้งแต่ปี 2007
สิ่งที่มาตรวัดสองตัวบนตัวควบคุมอะเซทิลีนบอกคุณ
ตัวควบคุมอะเซทิลีนมาตรฐานมีเกจสองตัว เกจที่ด้านข้างกระบอกสูบจะอ่านแรงดันเต็มภายในขวด สำหรับถังอะเซทิลีนที่เพิ่งเติมใหม่ โดยปกติจะอยู่ที่ประมาณ 250 psi (ประมาณ 17 บาร์) และจะลดลงอย่างต่อเนื่องเมื่อมีการดึงก๊าซออกมา
เกจวัดทางออกคือเกจที่ใช้งานได้ และโดยปกติจะปรับขนาดเป็น 0 ถึง 30 psi (0 ถึง 2 บาร์) เพื่อให้การปรับค่าเล็กน้อยอ่านง่าย นี่คือตัวเลขที่คุณตั้งไว้จริง ในเรกูเลเตอร์ส่วนใหญ่ ด้ามจับรูปตัว T ขนาดใหญ่หรือสกรูแบบมีลายจะควบคุม: การหมุนตามเข็มนาฬิกาจะเพิ่มแรงดันในการจัดส่ง การหมุนทวนเข็มนาฬิกาจะลดแรงดันลง ระหว่างเกจทั้งสองจะอยู่ที่เบาะนั่งและชุดประกอบไดอะแฟรมที่ทำงานจริง โดยยึดทางออกให้มั่นคงในขณะที่แรงดันกระบอกสูบด้านหลังค่อยๆ ลดลง
เหตุใดอะเซทิลีนจึงมีพฤติกรรมแตกต่างจากออกซิเจน
ถังอะเซทิลีนไม่ได้เต็มไปด้วยก๊าซอิสระเท่านั้น ก๊าซละลายในอะซิโตนที่กักเก็บอยู่ภายในมวลที่มีรูพรุน ซึ่งมีผลกระทบในทางปฏิบัติ 2 ประการ ประการแรก แรงดันกระบอกสูบไม่ใช่ตัวบ่งชี้ที่เชื่อถือได้ว่ามีก๊าซเหลืออยู่เท่าใด ประการที่สอง ไม่ควรดึงก๊าซออกเร็วกว่าประมาณหนึ่งในเจ็ดของปริมาณถังต่อชั่วโมง ไม่เช่นนั้น อะซิโตนจะถูกจ่ายให้กับแก๊สและไปจบลงที่ท่อ ตัวควบคุม และหัวคบเพลิง
การเชื่อมต่ออะเซทิลีนยังใช้เกลียวด้านซ้าย และท่อน้ำมันเชื้อเพลิงจะเป็นสีแดงตามมาตรฐานส่วนใหญ่ ในขณะที่ออกซิเจนจะเป็นสีเขียวหรือสีดำ ทิศทางของเกลียวช่วยป้องกันการเชื่อมต่อข้ามโดยไม่ได้ตั้งใจส่วนใหญ่ แต่สายยางยังคงต้องตรงกับบริการ ไม่ควรเคลื่อนย้ายตัวควบคุมที่สร้างขึ้นสำหรับออกซิเจนไปที่ด้านอะเซทิลีนของรถเข็น
ความกดดันในการทำงานโดยทั่วไปสำหรับปลายตัดทั่วไป
ตารางด้านล่างแสดงจุดเริ่มต้นสำหรับคบเพลิงตัดด้วยมือมาตรฐานที่มีปลายตัดสองชิ้น แรงดันออกซิเจนในที่นี้หมายถึงการตัดกระแสออกซิเจน ซึ่งตั้งค่าด้วยตัวควบคุมเดียวกัน จากนั้นจึงตัดที่คันโยกคบเพลิง
| ขนาดปลายตัด | ความหนาของเหล็ก | แรงดันใช้งานอะเซทิลีน | ความดันการทำงานของออกซิเจน |
|---|---|---|---|
| 0 | สูงสุด 3 มม. (1/8 นิ้ว) | 3 ปอนด์ต่อตารางนิ้ว (0.2 บาร์) | 20 ถึง 25 psi (1.4 ถึง 1.7 บาร์) |
| 1 | 3 ถึง 6 มม. (1/8 ถึง 1/4 นิ้ว) | 3 ถึง 5 ปอนด์ต่อตารางนิ้ว | 25 ถึง 30 ปอนด์ต่อตารางนิ้ว |
| 2 | 6 ถึง 12 มม. (1/4 ถึง 1/2 นิ้ว) | 4 ถึง 6 ปอนด์ต่อตารางนิ้ว | 30 ถึง 35 ปอนด์ต่อตารางนิ้ว |
| 3 | 12 ถึง 19 มม. (1/2 ถึง 3/4 นิ้ว) | 5 ถึง 8 ปอนด์ต่อตารางนิ้ว | 35 ถึง 40 ปอนด์ต่อตารางนิ้ว |
| 4 | 19 ถึง 32 มม. (3/4 ถึง 1-1/4 นิ้ว) | 8 ถึง 10 ปอนด์ต่อตารางนิ้ว | 40 ถึง 45 ปอนด์ต่อตารางนิ้ว |
| 5 ขึ้นไป | มากกว่า 32 มม | 10 ถึง 12 ปอนด์ต่อตารางนิ้ว | 45 ถึง 55 ปอนด์ต่อตารางนิ้ว |
สำหรับการเชื่อมแก๊สแทนที่จะตัด ทั้งสองด้านจะถูกตั้งค่าให้ต่ำกว่ามาก โดยปกติจะอยู่ที่ 3 ถึง 5 psi ของอะเซทิลีน และความดันออกซิเจนที่ใกล้เคียงกัน ขึ้นอยู่กับขนาดปลายและความหนาของแผ่น ยังคงใช้เพดาน 15 psi ที่ด้านอะเซทิลีน และควรจำไว้ว่าปลายตัดขนาดใหญ่ต้องการออกซิเจนมากกว่า ไม่ใช่อะเซทิลีนมากขึ้น
การตั้งค่าตัวควบคุมอะเซทิลีนทีละขั้นตอน
ลำดับการดำเนินการมีความสำคัญพอๆ กับตัวเลข ทำงานตามลำดับด้านล่างและตัวควบคุมจะไม่ค่อยสร้างปัญหาให้คุณ
- ตรวจสอบอุปกรณ์ก่อน: ท่อไม่มีรอยแตกร้าวและรอยไหม้ อุปกรณ์กันไฟย้อนกลับที่ติดตั้งที่ช่องควบคุม ปลายที่ถูกต้องสำหรับงาน และไฟแช็กประกายไฟที่อยู่ไม่ไกลเกินเอื้อม
- หมุนสกรูปรับตัวควบคุมทั้งสองตัวทวนเข็มนาฬิกาจนกระทั่งหมุนได้อย่างอิสระ ตัวควบคุมที่พันไว้อยู่แล้วจะดันแรงดันเต็มเข้าไปในท่อทันทีที่วาล์วกระบอกสูบเปิดออก
- ยืนไปด้านหนึ่งแล้วทุบวาล์วกระบอกอะเซทิลีนเป็นเวลาสั้นๆ เพื่อเป่าฝุ่นออก จากนั้นจึงปิดอีกครั้ง
- ติดตั้งตัวควบคุมและขันน็อตสหภาพให้แน่นด้วยประแจ ข้อต่ออะเซทิลีนเป็นเกลียวซ้าย ดังนั้นน็อตจึงขันทวนเข็มนาฬิกาให้แน่น มั่นคงก็พอแล้ว อย่าบังคับมัน
- เปิดวาล์วกระบอกอะเซทิลีนช้าๆ ไม่เกิน 1 รอบครึ่ง จึงสามารถปิดได้อย่างรวดเร็วในกรณีฉุกเฉิน เฝ้าดูมาตรวัดแรงดันสูงสงบลง
- หมุนสกรูปรับอะเซทิลีนตามเข็มนาฬิกา ช้าๆ จนกระทั่งเกจการส่งถึงรูปสำหรับปลายของคุณ สำหรับงานตัดส่วนใหญ่จะอยู่ระหว่าง 3 ถึง 10 psi และต้องไม่ผ่าน 15 psi
- เปิดวาล์วถังออกซิเจนจนสุด จากนั้นตั้งค่าความดันการส่งออกซิเจนในลักษณะเดียวกัน
- ล้างท่อแต่ละเส้นแยกกันสักหนึ่งหรือสองวินาทีก่อนที่จะติดคบเพลิง เพื่อให้ก๊าซที่ผสมอยู่หมดไป
- จุดไฟอะเซทิลีนก่อน ค่อยๆ เติมออกซิเจน และทำให้เปลวไฟสมดุลก่อนที่จะเริ่มตัด
- เมื่องานเสร็จสิ้น ให้ปิดวาล์วคบเพลิง จากนั้นปิดวาล์วกระบอก จากนั้นเปิดวาล์วคบเพลิงเพื่อไล่ท่อ สุดท้ายให้ขันสกรูปรับทั้งสองตัวกลับออกเพื่อให้ไดอะแฟรมได้พัก
การอ่านเปลวไฟเมื่อตั้งค่าเกจแล้ว
เกจพาคุณเข้าใกล้ เปลวไฟจะบอกคุณว่าการตั้งค่าถูกต้องหรือไม่ ตัวควบคุมอะเซทิลีนที่ตั้งค่าอย่างถูกต้องจะสร้างเปลวไฟที่สม่ำเสมอโดยไม่สั่นคลอนหรือส่งเสียงฟู่ โดยคุณสามารถดึงกรวยด้านในที่สะอาดลงไปที่โลหะได้ หากเปลวไฟยังคงลอยอยู่หรือขอบตัดเริ่มลาก คำตอบมักจะเป็นการปรับการจัดส่งเล็กน้อยแทนที่จะเป็นการปรับขนาดใหญ่
ปัญหาความกดดันคืบคลาน
เครื่องปรับลมที่ค่อยๆ สร้างแรงดันการส่งโดยที่วาล์วปิดไฟฉายมีบ่ารั่วหรือวาล์วสกปรก การคืบคลานนี้ไม่ใช่ปัญหาของการตั้งค่า และไม่สามารถปรับที่ที่จับได้ หยุดใช้ตัวควบคุมและนำเครื่องไปซ่อมแซม เช่นเดียวกันกับตัวควบคุมที่ไดอะแฟรมแข็งตัวตามอายุ และไม่มีทางออกที่มั่นคงอีกต่อไป
นอกจากนี้ยังช่วยตรวจสอบค่าอะเซทิลีนที่อ่านได้อีกครั้งประมาณครึ่งทางของการตัดยาว เมื่อกระบอกสูบหมด แรงดันกระบอกสูบจะลดลง และทางออกอาจเคลื่อนไปเล็กน้อยบนยูนิตแบบขั้นตอนเดียว การแตะสกรูปรับอย่างรวดเร็วจะทำให้สกรูกลับคืนสภาพเดิม
ข้อผิดพลาดที่ทำให้เกิดปัญหาในการตั้งค่าส่วนใหญ่
- การตั้งค่าอะเซทิลีนสูงกว่า 15 psi ไม่มีงานที่ต้องการ และความเสี่ยงก็มีอยู่จริง
- ปล่อยสกรูปรับตั้งไว้ก่อนที่จะเปิดวาล์วกระบอกสูบ ซึ่งจะทำให้ไดอะแฟรมและท่อยางกระแทก
- ตัดสินงานด้วยเกจเพียงอย่างเดียว และไม่สนใจเปลวไฟที่ออกซิไดซ์หรือคาร์บูไรซิ่งอย่างชัดเจน
- ดึงก๊าซได้เร็วกว่าประมาณหนึ่งในเจ็ดของปริมาณถังต่อชั่วโมง
- การผสมท่อระหว่างก๊าซเชื้อเพลิงและออกซิเจน หรือย้ายตัวควบคุมจากบริการก๊าซที่หนึ่งไปยังอีกที่หนึ่ง
- การขันน็อตขันให้แน่นเกินไปและทำให้เบาะนั่งเสียหาย ซึ่งจะทำให้รั่วได้ไม่ว่าคุณจะตั้งแรงดันอย่างระมัดระวังแค่ไหนก็ตาม
- ดูแลรักษาตัวควบคุมให้ใช้งานได้นานหลังจากที่เริ่มคืบคลานหรืออ่านค่าผิดปกติ
การเลือกตัวควบคุมที่ยึดการตั้งค่าไว้
เมื่อคุณทราบถึงความกดดันที่คุณต้องการแล้ว คำถามต่อไปคือหน่วยงานกำกับดูแลใดจะคอยควบคุมแรงกดดันเหล่านี้ตลอดทั้งกะงาน เรกูเลเตอร์แบบสเตจเดียวมีขนาดกะทัดรัดและตั้งค่าได้อย่างรวดเร็ว ในขณะที่รุ่นสองสเตจมีราคาสูงกว่าแต่ทำให้ช่องทางออกมั่นคงในขณะที่กระบอกสูบว่างเปล่า หากคุณยังคงชั่งน้ำหนักตัวเลือกต่าง ๆ โปรดทราบของเรา วิธีการเลือกตัวปรับแรงดันอะเซทิลีนที่เหมาะสม ทะลุผ่านความแตกต่างได้ละเอียดยิ่งขึ้น
สำหรับการตัดและการเชื่อมในแต่ละวันในโรงงาน ตัวควบคุมอะเซทิลีนที่มีความแม่นยำสูงพร้อมมาตรวัดการส่งมอบที่สะอาดและอ่านได้ ทำให้กิจวัตรการตั้งค่ารายวันยุ่งยากน้อยลงมาก ความแม่นยำในที่นี้ไม่ใช่คำทางการตลาด หมายความว่าช่องจ่ายไฟจะอยู่ที่ตำแหน่งที่คุณวางไว้เมื่อมีการเปิดและปิดคบเพลิงซ้ำๆ
 AR-03 ตัวปรับอะเซทิลีนความแม่นยำสูงสำหรับการตัดและเชื่อมในโรงงาน ตัวปรับแรงดันอะเซทิลีนที่เสถียรสำหรับการตัดและการเชื่อมในโรงงานทุกวัน พร้อมเอาต์พุตที่ปรับได้และเกจที่อ่านได้สำหรับการตั้งค่าคบเพลิงซ้ำ ๆ ดูผลิตภัณฑ์ →
หากงานของคุณเกิดขึ้นกลางแจ้งหรือในลานผลิต ตัวเรือนทองเหลืองทั้งหมดก็คุ้มค่ากับค่าใช้จ่ายเพิ่มเติมเล็กน้อย ทองเหลืองทนทานต่อการกระแทก ความชื้น และการเปลี่ยนแปลงของอุณหภูมิ ซึ่งทำให้อายุการใช้งานของตัวเรือนที่ทาสีหรือชุบสั้นลง และจะไม่หลุดล่อนหรือเป็นสนิมในเส้นทางก๊าซ
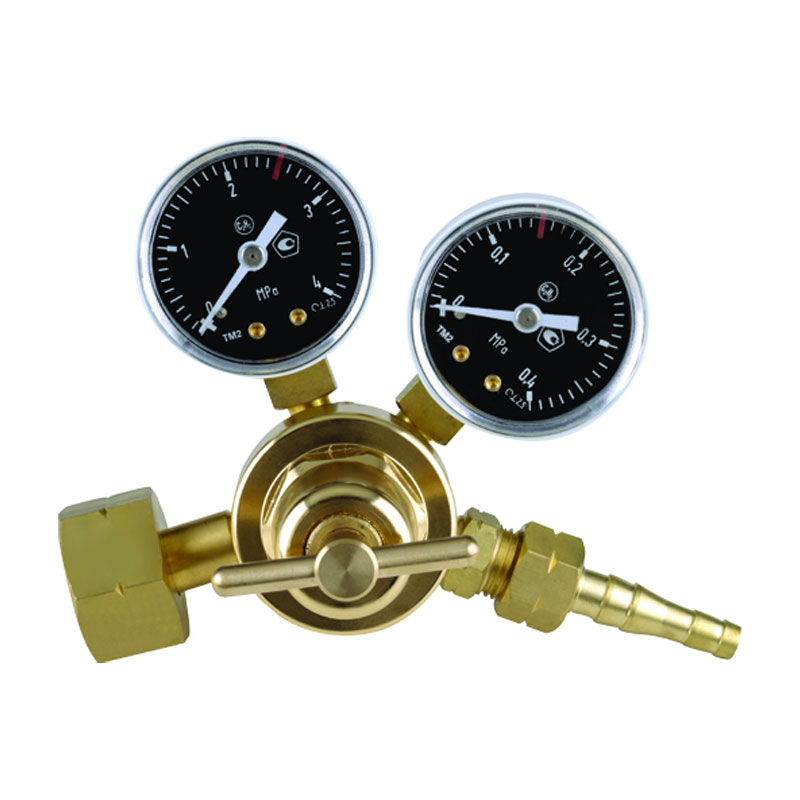 AR-57 ตัวควบคุมอะเซทิลีนทองเหลืองทั้งหมดสำหรับการเชื่อมอุตสาหกรรมหนัก เครื่องควบคุมอุตสาหกรรมสำหรับงานหนักพร้อมตัวเครื่องทองเหลืองทั้งหมด เหมาะสำหรับการเชื่อมและการตัดที่มีความเข้มข้นสูง ซึ่งความชื้น การกระแทก และการใช้งานต่อเนื่องต้องการความทนทาน ดูผลิตภัณฑ์ →
การตัดเพลทจำนวนมากและการดำเนินการผลิตที่ยาวนานทำให้ตัวควบคุมมีความต้องการที่แตกต่างกัน โมเดลอุตสาหกรรมที่มีการไหลปริมาณมากช่วยให้การส่งมอบมีความเสถียรในขณะที่คุณตัดอย่างต่อเนื่อง ดังนั้นเปลวไฟจะยังคงเหมือนเดิมตั้งแต่การตัดครั้งแรกในตอนเช้าจนถึงครั้งสุดท้าย
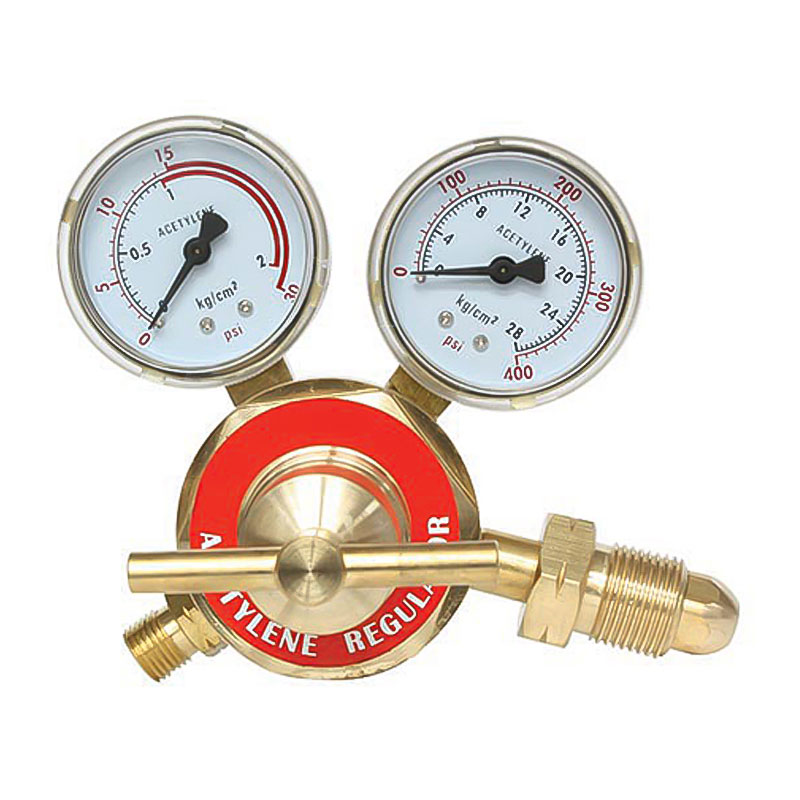 AR-66 เครื่องควบคุมอะเซทิลีนอุตสาหกรรมขนาดใหญ่สำหรับการตัดต่อเนื่อง เครื่องควบคุมอุตสาหกรรมที่มีการไหลขนาดใหญ่สำหรับการดำเนินการผลิตที่ยาวนาน ช่วยให้การส่งมอบมีความเสถียรผ่านการตัดอย่างต่อเนื่องเมื่อจับคู่กับแก๊ส ทิป และรอบการทำงาน ดูผลิตภัณฑ์ →
ไม่ว่ารูปแบบใดจะเหมาะกับม้านั่งของคุณ โปรดทราบว่าการตั้งค่าจะเชื่อถือได้ก็ต่อเมื่อตัวควบคุมปรับเข้ากับแก๊ส ปลาย และรอบการทำงานเท่านั้น
การตั้งค่าตัวควบคุมเป็นหนึ่งในทักษะที่รู้สึกว่าซับซ้อนจนกระทั่งตรรกะคลิก: รักษาด้านอะเซทิลีนให้ต่ำ ตั้งออกซิเจนให้ตรงกับส่วนปลาย ทำงานตามลำดับที่ถูกต้อง และปล่อยให้เปลวไฟยืนยันสิ่งที่คุณได้ทำไปแล้ว หากคุณต้องการเปรียบเทียบรุ่นหรือพูดคุยถึงแรงกดดันสำหรับคบเพลิงและวัสดุเฉพาะ โปรดดูกลุ่มผลิตภัณฑ์ต่างๆ ของเรา ตัวควบคุมแรงดันอะเซทิลีน หรือส่งรายละเอียดการตั้งค่าของคุณมาให้เรา หลังจากสร้างเครื่องมือเหล่านี้มาเกือบสองทศวรรษ เรายินดีเสมอที่จะพูดคุยเกี่ยวกับการควบคุมแรงดันที่ใช้งานได้จริง
สินค้าที่เกี่ยวข้อง
-

-

เครื่องควบคุม LPG เอนกประสงค์ LR-06 เป็นอุปกรณ์จัดการแรงดันที่ออกแบบมาเพื่อตอบสนองความต้องการในกา...
See Details -

เครื่องควบคุมอาร์กอนสำหรับงานเชื่อมอุตสาหกรรม ArR-192 เป็นอุปกรณ์ควบคุมแรงดันที่ออกแบบมาโดยเฉพาะเ...
See Details -

เครื่องควบคุมอาร์กอนอุตสาหกรรมสำหรับงานหนัก AT-15 สามารถลดก๊าซอาร์กอนแรงดันสูงจากกระบอกสูบได้อย่า...
See Details -

เครื่องควบคุมคาร์บอนไดออกไซด์ที่มีความแม่นยำสูง JTR-01 เป็นอุปกรณ์ที่ออกแบบมาสำหรับการใช้งานที่ต้...
See Details -

เครื่องควบคุมก๊าซคาร์บอนไดออกไซด์ความแม่นยำสูง JTR-01A ได้รับการออกแบบสำหรับการใช้งานระดับมืออาชี...
See Details -

JTR-02A ตัวควบคุมการไหลของคาร์บอนไดออกไซด์ในการเชื่อมได้รับการออกแบบมาโดยเฉพาะสำหรับการเชื่อม ผลิ...
See Details -

เครื่องควบคุมคาร์บอนไดออกไซด์สำหรับวัตถุประสงค์ทั่วไป JTR-03 เป็นอุปกรณ์ควบคุมแรงดันที่ออกแบบมาสำ...
See Details

- เกี่ยวกับเรา
- ประวัติบริษัท
- Factory Show
- Honor & Certificates
- สินค้า
- เครื่องปรับแรงดันสำหรับงานเชื่อมและงานตัด
- เครื่องปรับความดันตู้ปลา
- เครื่องปรับแรงดันเบียร์และเครื่องดื่ม
- เครื่องลดแรงดันท่อ
- ข้อมูลการติดต่อ
-
-
+86-180 6927 8236

-
[email protected]

-
No.1358,Tanjialing West Road, Lanjiang Street,หยูเหยา, 315400, เจ้อเจียง

-
- รหัส QR มือถือ

